

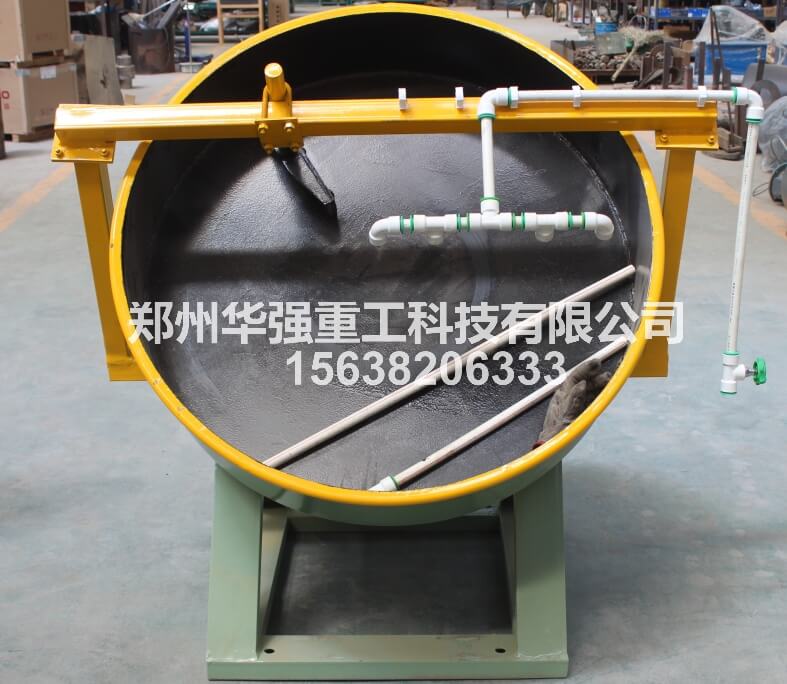
很多有机肥厂在用圆盘造粒机生产时,经常遇到成球率低、粉料多、粘盘、颗粒软塌粘连等问题,反复调整圆盘倾角、转速却不见改善,究其根源,大多是原料湿度没有把控到位。在整套有机肥生产设备中,圆盘造粒依靠物料表面水分形成粘结力,让粉料滚动团聚成球,湿度就是造粒成型的 控制点,也是用好有机肥加工设备的必修课。
有机肥圆盘造粒的黄金湿度区间为25%–35%,这个区间内物料粘性适中,滚动时容易形成稳定母球,颗粒圆润紧实,成球率可以稳定在85%以上,后续经过烘干机干燥后,颗粒不易破碎,品相达标。低于25%属于物料偏干,粉料缺少粘结介质,不管在盘内滚动多久,都很难抱团起球,车间粉尘大,产出大多是散粉,即便勉强成型,颗粒也疏松易碎;湿度高于35%,物料粘性过大,极易粘在盘底和盘壁,颗粒越滚越大,互相粘连形成大块泥团,无法筛分,还会加重圆盘造粒机负载,增加堵机风险。
不同原料的特性,湿度标准也要灵活微调。鸡粪、羊粪这类腐熟畜禽粪便,纤维细、保水性强,优先控制在25%–30%;秸秆粉、菌渣、蘑菇渣纤维粗、吸水性强,可以适当上调至30%–35%。这也是有机肥加工设备配套搅拌机的意义:在原料送入圆盘造粒机之前,提前混合配料、均匀调湿,避免局部干湿不均。不少新建有机肥生产线只看圆盘造粒机主机,忽略前端混料调湿工序,原料干湿忽高忽低,有机肥生产设备很难持续稳定产出合格颗粒。
生产现场可以简单快速判断湿度,不用每次都依赖水分检测仪。抓一把混匀后的原料,手握成团,轻轻落地能够散开,就是理想状态;手握松散一捏就碎,说明偏干,需要开启造粒机自带喷淋装置少量补水;攥紧后出水、松手不易散开,就是湿度超标,要掺入干料或者延长发酵后晾晒时间。补水也有讲究,不能集中单点喷水,水雾要均匀喷洒在母球生成区,只补在颗粒核心位置,防止局部过湿粘盘。
湿度不是独立参数,需要和圆盘造粒机转速、倾角配合调节。湿度偏高时,可以适当加大圆盘倾角、提高转速,缩短物料在盘内停留时间,避免颗粒无限长大;湿度偏低,则调小倾角、降低转速,延长物料滚动团聚时间,配合少量补水,慢慢养球。同时上游有机肥生产设备也要配套稳定,螺旋输送机匀速送料、搅拌机持续混料,保证进入造粒盘的物料湿度持续一致,避免进料波动打乱造粒状态。
日常运维里,很多厂家容易陷入一个误区:造粒效果不好就一味加水。水分超标带来的粘盘、结块,后续处理十分麻烦,不仅降低产量,还会增加后端烘干机负荷,提升燃料成本。如果原料长期偏湿,源头就要调整,在发酵阶段控制好水分,或者配套筛分、晾晒工序;原料长期偏干,可以在搅拌阶段添加少量粘结剂辅助造粒,减少喷淋用水。
湿度是圆盘造粒机成型的底层关键。选对合适湿度区间,配合有机肥加工设备前端混料系统稳定供料,再搭配倾角、转速联动调试,才能持续产出大小均匀、强度合适的有机肥颗粒。把湿度管控做好,整条有机肥生产设备生产线才能减少故障、提升成品率,降低生产损耗。


