

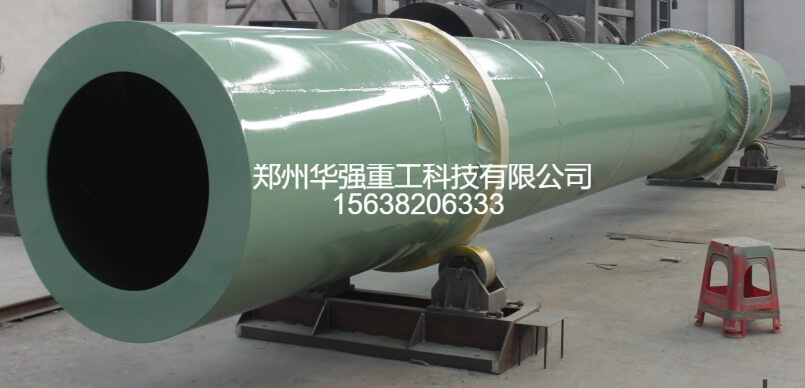
在有机肥生产线中,烘干机承担降低物料含水率的任务,但它并不能直接解决颗粒温度过高、表面湿热和内部应力未稳定的问题。烘干后的颗粒如果直接进入筛分、包装或仓储环节,容易出现结块、返潮、粉化、霉变和成品含水率反弹。因此,烘干机后面通常必须配置冷却机,使颗粒在受控条件下降温、除湿和固化,保证成品质量稳定。
有机肥颗粒经过滚筒烘干后,表面和内部仍带有较高热量。如果立即装袋,袋内空间密闭,热量难以散出,颗粒之间会因温度和残余水分作用发生粘连。尤其是夏季或高湿环境下,热颗粒包装后更容易形成硬块,影响销售和使用。
冷却机通过引入常温空气或环境风,使颗粒温度逐步降至接近室温。颗粒温度降低后,表面水分蒸发压力下降,颗粒之间不易相互粘结,包装稳定性明显提高。对于商品有机肥来说,冷却后包装也能减少运输过程中的破损和结块投诉。
烘干并不只是把水分“烘掉”,还要让水分从颗粒内部迁移到表面并随气流排出。烘干结束后,颗粒内部仍可能存在水分梯度。如果高温高湿颗粒直接进入料仓或包装袋,内部水分会继续向外迁移,并在密闭环境中重新凝结,造成含水率反弹。
冷却机在降温的同时,会带走颗粒表面和周围空气中的湿气,使颗粒水分进一步稳定。这样不 利于控制成品含水率,也能降低仓储期间霉变、发酵和异味的风险。对含水率要求较严的商品肥而言,冷却环节是烘干效果的“固化步骤”。
烘干后的颗粒如果温度过高,结构尚未完全稳定,进入筛分机时容易因碰撞、摩擦而产生细粉。细粉增多会降低成品率,增加返料量,也会影响颗粒外观。
经过冷却后,颗粒内部结构更加致密,表面硬度提升,筛分时不易破碎。这样既能提高成品颗粒占比,也能减轻后端筛分、返料和包装系统的压力。对于需要长期储存或远距离运输的产品,冷却后的颗粒抗压性和耐储运性更好。
热颗粒在筛分过程中会产生较多热风和粉尘,筛网附近空气流动不稳定,细粉也容易漂浮,影响筛分精度和除尘效果。冷却后颗粒温度降低,粉尘活性下降,筛分环境更稳定,除尘器负荷也会减轻。
在连续化生产中,冷却机还能起到缓冲作用,使烘干、筛分、包装之间的物料状态更加一致。这样整条线不容易因烘干波动而出现后段堵料、包装冒粉或成品温度超标等问题。
在有机肥成套设备中,烘干机与冷却机不是两台孤立设备,而是前后衔接的工艺单元。烘干机负责把含水率降到目标范围,冷却机负责把温度、湿气和颗粒状态稳定下来。缺少冷却环节,烘干效果就很难真正转化为稳定的成品质量。
在有机肥生产设备配置时,冷却机风量、冷却时间和输送能力需要与烘干机产能匹配。冷却不足,颗粒仍会结块;冷却过度,又可能造成能耗增加或颗粒过度干燥。通常应根据颗粒粒径、进料温度、环境湿度和包装要求调整冷却参数,使成品温度接近环境温度,含水率符合仓储标准。
对于高湿原料烘干后含水率仍偏高的产品、需要长期储存的商品有机肥、夏季高温高湿地区生产、长途运输或出口包装产品,冷却机几乎不可省略。即使是含水率较低的粉状有机肥,如果经过烘干或热处理,也建议设置冷却或降温环节,避免包装后返潮。


