

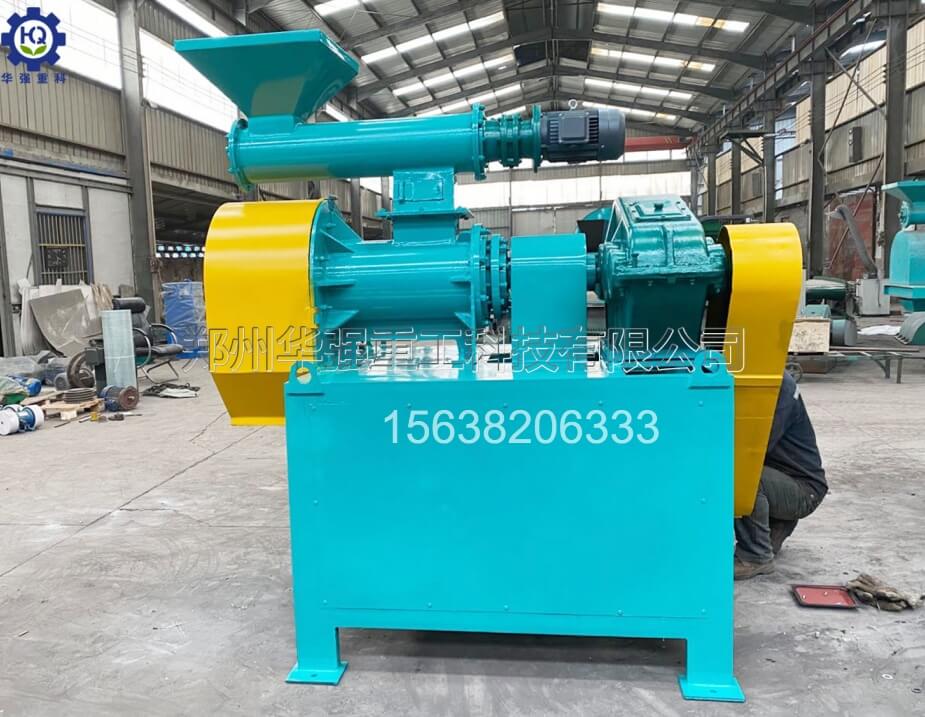
双模造粒机属于挤压成型类造粒设备,依靠压辊将物料压入模具孔形成条状颗粒,再经切断获得成品颗粒。与滚动团聚类设备不同,它的颗粒形状主要由模具孔径、压缩比和压辊间隙决定,因此更容易获得尺寸一致的颗粒。要提升颗粒均匀度,不能只关注造粒机本身,还需要从配料、成型和后处理三个环节协同控制。
双模造粒对原料含水率、细度和混合均匀度要求较高。发酵后的鸡粪、牛粪、秸秆腐熟料等原料应先经过粉碎和筛分,避免大块纤维、石子或金属杂质进入造粒腔。原料细度不足时,模具孔容易堵塞,颗粒表面粗糙,尺寸稳定性下降。
含水率控制尤为关键。水分过高,物料容易粘模、堵孔,颗粒切断后容易变形;水分过低,物料流动性差,压辊负荷增大,出料不连续。通常应根据原料特性将含水率调整到适宜范围,使物料既具备一定塑性,又不会过度粘连。混合均匀度也会影响颗粒强度一致性,若粘结剂、填充料或功能助剂分散不均,会导致部分颗粒松散、部分颗粒过硬。
双模造粒机的优势在于可同时安装两套模具或两种规格模具,既能提高单位时间出料量,也能在切换颗粒规格时减少停机时间。物料进入造粒腔后,压辊将其均匀压入模具孔,物料在孔内受到挤压、摩擦和剪切作用,逐渐形成致密颗粒。
模具孔径决定颗粒直径,压缩比影响颗粒密度和强度。压缩比过小,颗粒松散,容易粉化;压缩比过大,设备负荷升高,产量下降。压辊与模具之间的间隙也需要合理调整,间隙过大会导致喂料不足,颗粒长短不一;间隙过小则加剧磨损,增加能耗。
对于有机肥原料,模具材质和孔型设计同样重要。高硬度合金模具耐磨性更好,孔壁光洁度高,出料更顺畅,颗粒表面也更平整。若原料纤维含量较高,可选用带强化进料结构的机型,提高喂料稳定性,减少断料和堵模现象。
双模造粒机出料后通常需要经过切断装置,将条状颗粒切成均匀长度。切断刀转速应与主机转速匹配,转速过快颗粒偏短,转速过慢则颗粒过长,都会影响后续筛分效率。
切断后的颗粒进入筛分系统,合格颗粒进入冷却或干燥工序,细粉和不合格颗粒返回重新造粒。筛分环节能够有效去除过长、过短和破碎颗粒,进一步提升成品均匀度。返料细粉若比例过高,说明造粒参数或原料状态需要调整;若返料中合格颗粒较多,则应检查筛网规格和筛分效率。
双模造粒机要发挥均匀度优势,离不开整条生产线的配合。前端配料、粉碎、混合应保证物料连续稳定供给,避免忽多忽少导致造粒机负荷波动。后端冷却、筛分、包膜和包装能力也应与造粒产能匹配,防止成品堆积或筛分不及时。
在配置有机肥加工设备时,应根据原料特性、目标产能和颗粒规格选择合适模具孔径、压缩比和电机功率。对于有机肥生产设备整线规划,建议预留足够的返料循环能力和筛分缓冲空间,使造粒系统能够在较宽原料范围内保持稳定运行。只要配料均匀、成型参数合理、筛分闭环顺畅,双模造粒机就能持续提升有机肥颗粒的均匀度和商品性。


