

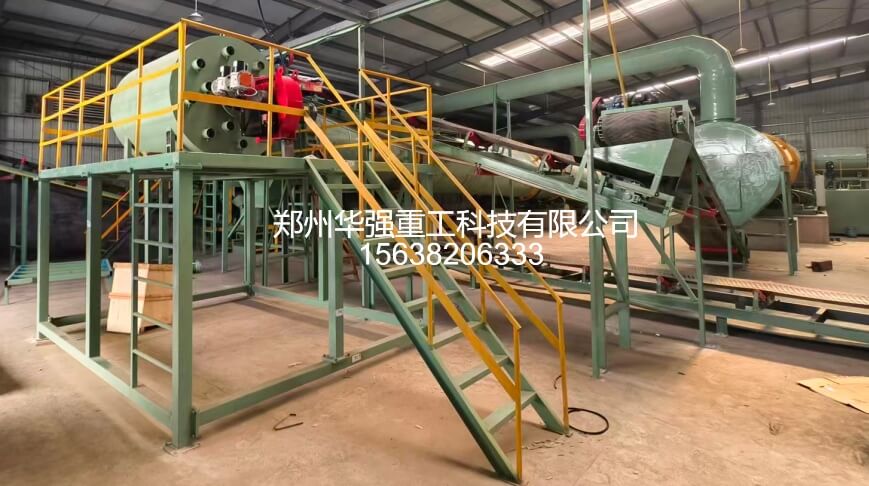
年产10万吨有机肥生产线属于中型规模化肥料加工项目,整套有机肥生产线需要配套成套有机肥生产设备与有机肥加工设备,以畜禽粪便、菌渣、秸秆、腐殖酸等有机废弃物为原料,通过好氧高温堆肥发酵完成无害化处理,再经过粉碎、配料、造粒、烘干、筛分等工序,加工成商品颗粒有机肥。发酵是整条生产线核心的基础工段,发酵品质好坏,直接决定成品有机肥有机质、活菌指标,掌握工艺流程与发酵管控要点,是项目稳定投产的关键。
年产10万吨有机肥生产线完整工艺流程分为原料发酵、预处理配料、造粒成型、后处理包装四大工段。 阶段为原料配比与槽式好氧发酵。新鲜畜禽粪便含水率偏高,需要添加秸秆、蘑菇渣等辅料调节碳氮比与含水率,同时投入发酵菌剂,混合物料送入发酵槽内堆置,利用槽式翻堆机定时翻堆供氧,进行高温腐熟。待物料完成无害化、充分腐熟之后,转入下一工序。
第二阶段是原料预处理与配料混合。腐熟后的物料存在结块,输送至半湿物料粉碎机打碎,将大块粪料粉碎成细腻粉料。粉碎完成的原料送入配料系统,按需添加腐殖酸、中微量元素、生物功能菌剂,送入搅拌机充分混合均匀,为造粒工序准备合格原料。
第三阶段为造粒成型。混合好的有机肥粉料输送至有机肥造粒机,可选用圆盘造粒机或者挤压造粒机完成制粒。湿法造粒产出的湿颗粒送入滚筒烘干机降低水分,再进入冷却机降温,提高颗粒强度。
第四阶段是筛分、包膜与成品包装。冷却后的肥料颗粒送入滚筒筛分机,分级筛选合格颗粒;不合格碎料、细粉作为返料重新送回造粒工序循环加工。合格颗粒可按需进入包膜机喷涂防结块剂,输送至自动包装机完成定量装袋、封口入库。整条有机肥生产线依靠各类有机肥加工设备联动运行,实现连续化规模化生产。
在发酵工段,有多项关键注意事项需要严格把控。首先是碳氮比调节,原料碳氮比控制在25:1~30:1区间合适。碳氮比过低,会造成氨气大量挥发,产生刺鼻异味,氮素流失;碳氮比过高,微生物繁殖缓慢,腐熟周期大幅拉长,生产效率下降。
其次控制物料含水率,发酵物料水分维持在50%-60%。水分过高会堵塞物料孔隙,造成厌氧发酵,产生恶臭;水分过低,微生物活性不足,发酵升温困难。
温度管控是发酵的核心。堆体温度控制在55℃~65℃区间,并保持5至7天,能够杀灭原料内虫卵、病菌与杂草种子,实现无害化处理。温度超过70℃必须及时翻堆降温,过高温度会杀死有益微生物,造成有机质损耗;温度长期低于50℃,达不到灭菌标准,成品肥料无法满足有机肥登记标准。
翻堆频次同样不可忽视,依靠槽式翻堆机定时翻堆补充氧气,改善堆体透气性。堆体升温阶段翻堆间隔较长,高温阶段要加密翻堆,保证堆体内部氧气充足,避免局部厌氧发臭。同时做好pH监测,维持中性至微碱性环境,更利于微生物繁殖。
华强重工可根据年产10万吨产能需求,定制整套有机肥生产线方案,配套翻堆、粉碎、搅拌、造粒、烘干、筛分全套有机肥生产设备与有机肥加工设备,提供设备制造、现场安装调试、操作人员培训一站式服务。
规模化有机肥生产,发酵工段是根基。严格落实发酵管控要点,用好配套有机肥加工设备,保障物料腐熟质量,后续有机肥造粒、烘干筛分工序才能稳定运行。规划年产10万吨有机肥项目,合理规划场地、选配有机肥生产设备,把控发酵工艺细节,才能长期稳定产出高品质商品有机肥,实现粪污资源化利用。


